


Wenn Sie als Hersteller, Ingenieur oder Produktdesigner mit Blech arbeiten, sind Ihnen wahrscheinlich Laserpräzisionsschneiden und Plasmapräzisionsschneiden als zwei bewährte Methoden zum Formen von Teilen begegnet. Als Lieferant von Präzisionsblechzuschnitten, der seit über einem Jahrzehnt in diesem Bereich tätig ist, habe ich mit jedem Material gearbeitet – von dünnem Aluminium für Computergehäuse bis hin zu dickem Edelstahl für Gebäudehalterungen – und ich habe aus erster Hand gesehen, wie die Wahl der richtigen Schneidmethode über Erfolg oder Misserfolg eines Projekts entscheiden kann. Viele Leute bitten mich, die Hauptunterschiede zwischen diesen beiden Techniken aufzuschlüsseln, denn oberflächlich betrachtet klingen beide so, als würden sie „Metall schneiden“. Wenn Sie jedoch etwas tiefer gehen, werden Sie feststellen, dass ihre Fähigkeiten, Einschränkungen und idealen Anwendungsfälle nicht deutlicher sein könnten.
Beginnen wir mit den Grundlagen, um die Bühne zu bereiten. Beim Laserschneiden wird ein fokussierter, leistungsstarker Laserstrahl (normalerweise ein Faser- oder CO2-Laser) verwendet, um Material entlang einer programmierten Bahn zu schmelzen, zu verbrennen oder zu verdampfen. Beim Plasmaschneiden hingegen wird ein Hochgeschwindigkeitsstrom aus ionisiertem Gas (Plasma) verwendet, der auf extreme Temperaturen (bis zu 50.000 °F) erhitzt wird, um Metall zu schmelzen und wegzublasen. Bei beiden handelt es sich um Präzisionsmethoden, aber ihre Kerntechnologien bestimmen alles von der Schnittqualität bis hin zur Materialkompatibilität, Geschwindigkeit und Kosten.
Einer der ersten großen Unterschiede, der auffällt, ist die Kompatibilität der Materialstärken. Hier beobachte ich, dass die meisten Neukunden einen Fehler machen: Sie gehen davon aus, dass das Laserschneiden bei allen Blechen funktioniert, aber das stimmt nicht. Faserlaser, der gebräuchlichste Typ für Präzisionsarbeiten, verarbeiten normalerweise Materialien mit einer Dicke von bis zu etwa 12,7 mm gut; Darüber hinaus verteilt sich die Energie des Laserstrahls zu stark im Material, was zu langsamen, rauen Schnitten führt. Das Plasmaschneiden ist jedoch für dickere Metalle konzipiert. Unsere Plasmaschneidanlagen in der Werkstatt verarbeiten regelmäßig 0,5 bis 2 Zoll (12,7 bis 50,8 mm) dicken Stahl, Edelstahl und Aluminium, was für Projekte wie schwere Gebäudehalterungen, bei denen Festigkeit und Haltbarkeit wichtiger sind als Details auf Mikroebene, von entscheidender Bedeutung ist. Zum Beispiel, wenn Sie dünne Teile herstellen, wie sie in verwendet werdenComputergehäuse aus BlechLaserschneiden ist fast immer die bessere Wahl. Diese Teile sind normalerweise 0,02 bis 0,1 Zoll dick und erfordern enge Toleranzen und glatte Kanten, die der Laser perfekt liefert. Versuchen Sie, das mit Plasma zu schneiden, und am Ende erhalten Sie eine breite, schlampige Schnittfuge (die Breite des Schnitts), die Material verschwendet und die Montage erschwert.
Apropos Schnittbreite und Schnittpräzision: Das ist ein weiterer wichtiger Unterschied. Beim Laserschneiden entsteht eine sehr schmale Schnittfuge – oft 0,005 bis 0,02 Zoll (0,127 bis 0,508 mm) breit –, weil der fokussierte Strahl so präzise ist. Das bedeutet weniger Materialabfall, eine engere Maßgenauigkeit (bei unseren Laserschnitten halten wir Toleranzen von ±0,002 Zoll ein) und sauberere Kanten, die selten eine Nachbearbeitung wie Entgraten erfordern. Im Gegensatz dazu hat das Plasmaschneiden eine breitere Schnittfuge – normalerweise 0,03 bis 0,1 Zoll (0,762 bis 2,54 mm) oder mehr, abhängig von der Dicke. Obwohl Plasma für den vorgesehenen Verwendungszweck (dickere Materialien) präzise ist, kann es nicht mit der Mikrogenauigkeit eines Lasers mithalten. Das ist der Grund für Teile, die einen festen Sitz benötigen – wie z. B. Komponenten, die durchgehenBlechstanzen und BiegenOperationen, bei denen die Kanten beim Biegen perfekt ausgerichtet sein müssen – Laser ist nicht verhandelbar. Wenn Sie für diese Teile Plasma verwenden, können die breitere Schnittfuge und die leicht unregelmäßigen Schnittkanten beim Biegen zu Lücken führen, was dazu führt, dass die Teile nicht den Designspezifikationen entsprechen.
Die Schnittkantenqualität ist ein weiterer Bereich, in dem sich Laser und Plasma erheblich unterscheiden. Beim Laserschneiden entsteht eine glatte, gratfreie Kante nahezu ohne Wärmeeinflusszone (HAZ) – der Materialbereich in der Nähe des Schnitts, der durch Hitze verändert wurde. Für dünne Metalle wie zBlechbiegen aus Edelstahl für GehäuseBei den zuvor erwähnten Teilen ist eine minimale HAZ von entscheidender Bedeutung, da sie verhindert, dass die Kante spröde wird oder sich verfärbt. Verfärbungen sind nicht nur kosmetischer Natur – sie können die Oberfläche von Verbraucherprodukten wie Computergehäusen beeinträchtigen, die ein sauberes, poliertes Aussehen benötigen. Das Plasmaschneiden hinterlässt jedoch eine leicht raue Kante mit einer deutlicheren HAZ, insbesondere bei dickeren Materialien. Die HAZ kann die Kante härter machen, was ein Problem sein kann, wenn Sie das Teil nach dem Schneiden biegen oder formen müssen, da es zu Rissen führen kann. Das heißt, für schwere Industrieteile wieBlechbiege-Edelstahl-Gebäudehalterungdie keiner genauen Prüfung oder Feinformung ausgesetzt ist, ist die Kantenqualität des Plasmas mehr als ausreichend – seine Festigkeit und Haltbarkeit stehen hier im Vordergrund.
Geschwindigkeit ist ein weiterer Faktor, der vom Material und der Dicke abhängt. Bei dünnen Materialien (unter 0,25 Zoll) ist das Laserschneiden deutlich schneller als das Plasmaschneiden. Ein 0,1-Zoll-Teil eines Computergehäuses aus Aluminium kann mit unseren Lasern in Sekunden pro Teil geschnitten werden, während Plasma aufgrund der Feinabstimmung, die erforderlich ist, um eine zu breite Schnittfuge zu vermeiden, ein Vielfaches länger dauern würde. Bei dickeren Materialien (über 0,5 Zoll) erreicht das Plasma oft die Lasergeschwindigkeit oder übersteigt sie sogar. Die hohe Temperatur des Plasmas kann in einem Bruchteil der Zeit, die ein Laser benötigen würde, 1-Zoll-Stahl durchschneiden, da der Laser härter arbeiten muss, um genügend Energie durch das dicke Material zu bekommen. Geschwindigkeit hängt natürlich auch mit den Kosten zusammen – schnellere Schnitte bedeuten niedrigere Preise pro Teil, sodass sich die Wahl der richtigen Methode direkt auf das Budget Ihres Projekts auswirkt.
Für die meisten unserer Kunden spielen die Kosten eine große Rolle, und es gibt hier keine allgemeingültige Antwort. Laserschneidsysteme haben höhere Vorlauf- und Betriebskosten – Faserlaser sind teuer in der Anschaffung und verbrauchen beim Schneiden dickerer Materialien mehr Energie. Bei dünnen Materialien gleichen die höhere Geschwindigkeit und die minimale Nachbearbeitung (kein Entgraten, keine Kantenbearbeitung) diese Kosten jedoch oft aus. Plasmaschneidsysteme sind im Vorfeld kostengünstiger, insbesondere für Arbeiten mit großer Dicke, aber die breitere Schnittfuge kann zu mehr Materialverschwendung führen und die rauen Kanten können zu höheren Kosten für die Endbearbeitung führen. Es ist auch wichtig, den Materialtyp zu berücksichtigen: Laser funktionieren sehr gut auf reflektierenden Materialien wie Kupfer und Messing, während Plasma bei reflektierenden Metallen Probleme haben kann (der Plasmastrom kann abgelenkt werden), sodass für diese Materialien der Laser die einzige praktische Präzisionsoption ist.
Moment, ich sollte auch die Toleranzgrenzen erwähnen, denn hier kommt die „Präzision“ beim Präzisionsschneiden von Blechen ins Spiel. UnserePräzises BlechschneidenLaseranwendungen halten unglaublich enge Toleranzen ein – bis zu ±0,0015 Zoll bei dünnen Materialien, was für Branchen wie Luft- und Raumfahrt, medizinische Geräte und Unterhaltungselektronik unerlässlich ist, wo Teile perfekt ineinandergreifen müssen. Das Plasmaschneiden ist zwar für dicke Materialien genau, weist jedoch typischerweise Toleranzen von ±0,01 Zoll oder mehr auf, was für Teile, die enge Passungen erfordern, zu locker ist. Wenn Sie ein Teil entwerfen, das mit anderen Komponenten zusammengebaut wird oder kleine Merkmale wie Löcher oder Schlitze aufweist, ist Laser die richtige Wahl. Plasma eignet sich hervorragend für Teile, bei denen die Passform weniger wichtig ist, wie z. B. Strukturhalterungen oder große Platten für schwere Maschinen.
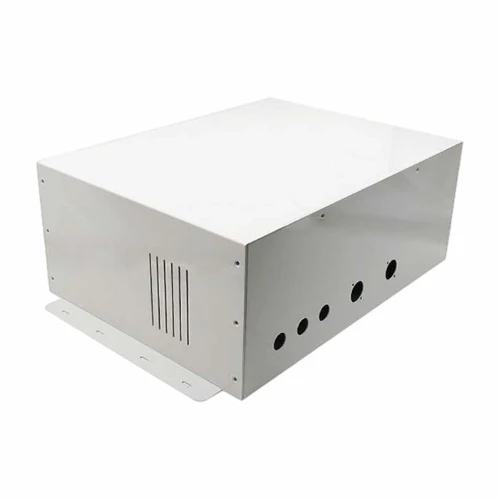

Ich hatte schon Kunden, die zu mir kamen und dachten, Laser sei immer die beste Option, nur um dann festzustellen, dass Plasma für eine dicke Stahlhalterung, die sie für eine Brücke herstellen, schneller und kostengünstiger ist. Umgekehrt hatte ich Kunden, die versuchten, Geld zu sparen, indem sie Plasma für dünne Computergehäuseteile verwendeten, nur um am Ende Teile zu erhalten, die nicht zusammenpassten und verschrottet werden mussten. Der Schlüssel liegt darin, die Schneidmethode an Ihre spezifischen Projektanforderungen anzupassen: Materialstärke, Materialtyp, Toleranzanforderungen, Kantenqualität und Produktionsvolumen.
Lassen Sie uns ein kurzes Anwendungsfallbeispiel aufschlüsseln, um dies konkret zu machen. Angenommen, Sie stellen 1.000 Gehäuseteile für Computergehäuse her, jedes aus 0,08 Zoll dickem Aluminium, mit mehreren kleinen Löchern und Schlitzen, die beim Zusammenbau perfekt ausgerichtet werden müssen. Laserschneiden wäre hier ideal: Es ist schnell, erzeugt glatte, gratfreie Kanten, die keiner Nachbearbeitung bedürfen, und hält enge Toleranzen ein, sodass die Teile lückenlos zusammenpassen. Wenn Sie nun 500 Gebäudehalterungen aus Edelstahl herstellen, jede 1 Zoll dick, mit großen Löchern für Schrauben und ohne komplexe feine Merkmale, ist Plasma die bessere Wahl. Es schneidet das dicke Material schnell durch, die raue Kante ist für ein Strukturteil in Ordnung und die Gesamtkosten sind niedriger als bei der Verwendung eines Lasers für diese Arbeit.
Es ist auch erwähnenswert, dass beide Methoden ihre Grenzen haben. Das Laserschneiden ist bei stark reflektierenden Metallen (wie reinem Kupfer) problematisch, da der Strahl zurückprallen und die Komponenten des Lasers beschädigen kann. Moderne Faserlaser haben dies jedoch verbessert. Beim Plasmaschneiden können nicht die gleichen feinen Details wie beim Laserschneiden erzeugt werden, weshalb es nicht für Teile mit kleinen, komplizierten Designs geeignet ist. Darüber hinaus erzeugt Plasma mehr Rauch und Lärm als Laser, sodass in Ihrer Werkstatt möglicherweise mehr Belüftung und Lärmreduzierung erforderlich ist, was bei der Einrichtung eines Produktionsraums eine Überlegung wert ist.
Als Zulieferer für Präzisionsblechschneiden besteht meine Aufgabe darin, Kunden bei der Auswahl dieser Entscheidungen zu unterstützen. Ich habe mit Startups zusammengearbeitet, die neue Elektronikgeräte entwickelten, mit Bauunternehmen, die kundenspezifische Halterungen herstellten, und mit Herstellern medizinischer Geräte, die Teile mit engen Toleranzen benötigten. Bei jedem Projekt stelle ich zunächst ein paar Schlüsselfragen: Was ist das Material und welche Dicke hat es? Welche Präzision und Kantenqualität benötigen Sie? Wie hoch ist Ihr Produktionsvolumen und Ihr Budget? Die Beantwortung dieser Fragen hilft mir zu empfehlen, ob Laserpräzisionsschneiden, Plasmapräzisionsschneiden oder sogar eine Kombination aus beiden die besten Ergebnisse liefern.
Wenn Sie gerade an einem Blechprojekt arbeiten und sich nicht sicher sind, welche Schneidmethode für Sie die richtige ist, oder wenn Sie mehr über unsere Präzisionsschneiddienste für dünne und dicke Materialien erfahren möchten, zögern Sie nicht, uns zu kontaktieren. Wir verfügen über die Erfahrung und Technologie, um alles von kleinen Prototypen bis hin zur Großserienproduktion zu bewältigen, und wir helfen Ihnen, die effizienteste und kostengünstigste Lösung für Ihre Anforderungen zu finden.
Referenzen
- Amerikanische Gesellschaft für Metalle. (2020).Blechschneidetechnologien: Eine vergleichende Analyse. Metals Handbook, Band 14: Umformen und Schmieden, 10. Auflage.
- Kim, J. & Lee, S. (2021). Eigenschaften der Wärmeeinflusszone beim Laser- und Plasmaschneiden von Edelstahl.Zeitschrift für Herstellungsprozesse, 62, 452-460.
- Verband der Präzisionsmetallumformung. (2022).Leitfaden zu Blechschneidemethoden für Präzisionsanwendungen. Technische Berichtsreihe der PMA.
- Zhang, L., et al. (2019). Schnittfugenbreite und Toleranzkontrolle beim Laser- und Plasmaschneiden von dünnem Aluminium.Internationale Zeitschrift für Werkzeugmaschinen und Fertigung, 148, 103421.


